Bakır İçin Soğuk ve Sıcak İşleme Teknolojilerinin Analizi: Soğuk İşleme, Sıcak İşleme ve Hassas Şekillendirme Tekniklerinin Seçimi ve Uygulaması
Sep 27, 2026
Saf bakır, yüksek elektrik ve ısı iletkenliğinin yanı sıra mükemmel süneklik, plastiklik ve korozyon direnci nedeniyle endüstride yaygın olarak kullanılan bir metal malzemedir. Elektrikli ekipmanlar, elektronik bileşenler, ısı dağıtma sistemleri, mekanik parçalar ve yeni enerji ekipmanları gibi alanlarda geniş uygulama alanı bulur. Yüksek plastisite ve düşük sertleşme eğilimi göz önüne alındığında, saf bakır çok yönlü işleme seçenekleri sunar; ürün boyutları, şekli, hassasiyet gereksinimleri, mekanik özellikleri ve üretim hacmi gibi faktörlere göre soğuk veya sıcak çalışma prosesleri seçilebilir.
Gerçek üretimde saf bakırın işlenmesi nadiren tek bir yönteme dayanır; bunun yerine, ürünün yapısına göre uyarlanmış-kırma (kaba işleme), şekillendirme, bitirme ve ısıl işlem gibi- aşamaların bir kombinasyonunu içerir. Örneğin, büyük bakır bileşenler, son boyutlara ulaşmak için önce sıcak haddeleme veya sıcak ekstrüzyon, ardından soğuk haddeleme, soğuk çekme veya hassas damgalama yoluyla önemli deformasyona uğrayabilir, böylece malzeme kullanımı, üretim verimliliği ve boyut doğruluğu dengelenebilir.

Saf Bakırın Soğuk İşleme Prosesleri ve Özellikleri
Soğuk işlem tipik olarak oda sıcaklığında veya malzemenin yeniden kristalleşme sıcaklığının altında gerçekleştirilir. Saf bakır, -haddeleme, çekme, damgalama veya ekstrüzyon gibi plastik deformasyona uğradığında- bir dereceye kadar iş sertleşmesi yaşar; bu, üstün boyutsal doğruluk ve yüzey kalitesi sağlarken gücünü ve sertliğini artırır. Sonuç olarak soğuk işleme, yüksek boyutsal tutarlılık gerektiren-ince duvarlı bileşenler, hassas parçalar ve elektrik konnektörleri için özellikle-çok uygundur.
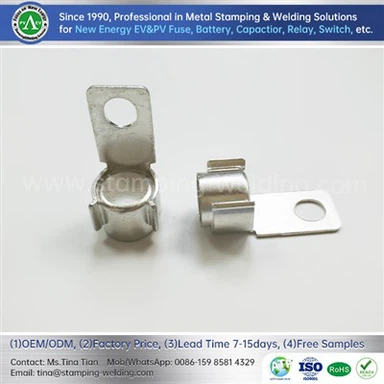
Soğuk damgalama, saf bakır levhalar ve şeritler için yaygın bir şekillendirme yöntemidir. İşlem sırasında malzeme, bir pres ve kalıbın etkisi altında lokal veya genel plastik deformasyona uğrayarak kesme, delme, bükme, derin çekme ve flanşlama gibi işlemlere olanak tanır. Seri olarak üretilen elektrik konnektörleri için hassas kalıplar, sürekli şekillendirmeye olanak tanıyarak tutarlı profil boyutları ve delik-konumu doğruluğu sağlar. Hammadde olarak bakır levha kullanan damgalama işlemleri, yüksek malzeme kullanımı, hızlı üretim döngüleri ve otomatik üretime uygunluk ile karakterize edilir.
Elektrik imalat sektöründe, terminaller, iletken şeritler, elastik temas yapıları ve konektörler üretmek için bakır damgalama sıklıkla kullanılmaktadır. Ürün yapısına bağlı olarak, damgalama yoluyla lokalize şekillendirme elde edilebilir; çapak oluşumu ve kenar kalitesi ise kalıp boşluğu, kesme parametreleri ve malzemenin temper durumu ayarlanarak kontrol edilir.
Yüksek boyutsal hassasiyet gerektiren metal levha parçalar için bakır levhanın damgalanması, malzeme kalınlığının, sertliğinin, uzamasının ve kalıp yapısının dikkatli bir şekilde değerlendirilmesini gerektirir. Saf bakır iyi bir plastikliğe sahip olmasına rağmen nispeten yumuşaktır; bu nedenle, belirgin kenar devrilmesini, çapakları veya deformasyonu önlemek için damgalama sırasında kesme açıklığı ve kalıp aşınması dikkatle kontrol edilmelidir.
Soğuk çekme öncelikle çubukların, tüplerin ve tellerin işlenmesinde kullanılır. Temel prensip, saf bakır iş parçasının belirli boyut ve açılara sahip bir kalıp açıklığından çekilmesini, böylece kesit alanının azaltılmasını ve uzunluğunun arttırılmasını içerir. Bu işlem boyut tutarlılığını artırır ve iş parçasının sertleşmesini teşvik ederek hassas bakır borular, teller, çubuklar ve bazı işleme boşlukları için uygun hale getirir.
Soğuk haddeleme esas olarak levha ve şeritlerin imalatında kullanılır. Silindirler aracılığıyla sürekli basınç uygulanarak saf bakır malzemenin kalınlığı kademeli olarak azaltılabilir, aynı zamanda düzlük ve yüzey kalitesi arttırılabilir. Daha ince bakır şeritler veya folyolar için soğuk haddeleme üstün boyut kontrolü sunarak elektronik, elektrik mühendisliği ve termal yönetim alanındaki ürünlerin kalınlık gereksinimlerini karşılar.
Soğuk ekstrüzyon, istenen kesiti oluşturmak için saf bakır işlenmemiş parçanın bir kalıp boşluğundan zorlanmasını veya oda sıcaklığında yüksek basınç altında açılmasını içerir. İşlemeyle karşılaştırıldığında, soğuk ekstrüzyon malzeme israfını en aza indirir ve sürekli metal tanecik akışını korur; bu da onu burçlar, konektörler, karmaşık kesitlere sahip parçalar-ve hassas parçalar gibi bileşenlerin üretimi için ideal kılar.
Soğuk şişirme öncelikle çubukların uçlarını oluşturmak için kullanılır; bir zımba ve kalıp, belirli bir kafa şekli oluşturmak için lokalize plastik deformasyona neden olur. Bakır perçinler, terminal uçları ve belirli bağlantı elemanları gibi öğeler için soğuk şişirme, sonraki işleme ihtiyacını azaltırken sürekli,-verimli şekillendirmeye olanak tanır.
Saf Bakır İçin Sıcak İşlem Prosesleri ve Uygulamaları
Sıcak işlem, büyük boyutlu, kalın duvarlı veya önemli deformasyon gerektiren saf bakır bileşenlerin üretiminde belirgin avantajlar sunar. Tipik olarak malzemenin yeniden kristalleşme sıcaklığının üzerinde gerçekleştirilen sıcak işlem, deformasyon sırasında toparlanmaya ve yeniden kristalleşmeye izin verir, böylece çalışma sertleşmesinin sürekli şekillendirmeye getirdiği sınırlamaları hafifletir.
Sıcak haddeleme, saf bakır için önemli bir sıcak işleme yöntemidir. Saf bakır külçeler veya kütükler ısıtıldıktan sonra, çeşitli kesit profillerine sahip plakalar, şeritler ve bakır ürünler üretmek için silindirler aracılığıyla sürekli deformasyona uğrar. Soğuk haddelemeyle karşılaştırıldığında, sıcak haddeleme tek geçişte daha fazla deformasyona izin verir; sonuç olarak kalın levhaların üretilmesinde veya sonraki soğuk işlemden önce bir parçalama işlemi olarak sıklıkla kullanılır.
Elektrik uygulamalarına yönelik bazı bakır levhalar, daha tutarlı kalınlık ve yüzey kalitesi elde etmek için sıcak haddelemeden sonra ek soğuk haddeleme, tesviye, kesme veya son işlem gerektirir. Sıcak ve soğuk işlemenin birleştirilmesi, yalnızca soğuk işleme sırasında aşırı kümülatif deformasyondan-doğabilecek iş sertleşmesi sorunlarının önlenmesine yardımcı olur.
Sıcak dövme, ısıtılmış saf bakır kütüklerin bir dövme çekici veya pres kullanılarak plastik deformasyonunu içerir. Ürünün yapılandırmasına bağlı olarak açık-kalıpta dövme veya kapalı-kalıpta dövme kullanılabilir. Açık-kalıpta dövme, büyük şaftlar, flanşlar ve benzer boşluklar için uygundur; kapalı-kalıpta dövme ise belirli şekil ve boyut gereksinimleri olan parçalar için daha uygundur.
Sıcak dövme, plastik deformasyon yoluyla malzemenin iç mikro yapısını iyileştirir ve döküm kütüklerde sıklıkla görülen gözeneklilik ve mikro yapısal homojensizlik gibi sorunların azaltılmasına yardımcı olur. Büyük saf bakır bileşenler için dövme sıcaklığı, deformasyon derecesi ve soğutma yöntemi gibi faktörler nihai özellikleri önemli ölçüde etkiler.
Sıcak ekstrüzyon öncelikle boru, çubuk ve profil üretmek için kullanılır. Isıtılmış saf bakır kütükler, sürekli bir kesit oluşturacak şekilde basınç altında bir kalıptan geçirilir. Büyük- çaplı borular veya karmaşık profiller için sıcak ekstrüzyon, daha az işlem adımıyla-kesitte önemli değişikliklere olanak tanır ve bu da yüksek üretim verimliliği sağlar.

Döküm ve Sıcak İşlemin Kombine Uygulaması
Büyük veya karmaşık saf bakır ürünler için yalnızca işleme veya soğuk işlemeye güvenmek, düşük malzeme kullanımına yol açabilir; bu nedenle üretim süreçleri sıklıkla dökümü sıcak işlemeyle birleştirir.
Sürekli döküm, sonraki haddeleme veya çekme işlemlerine doğrudan beslenebilen sürekli bakır kütüklerin doğrudan üretimine olanak tanır, böylece geleneksel külçe dökümü, yeniden ısıtma ve parçalama haddelemesi ile ilişkili ara adımları ortadan kaldırır.
Bu işlem rotası, sürekli bakır şeritler, çubuklar ve belirli boru türleri gibi ürünler için üretim sürekliliğini ve malzeme kullanımını artırır.
Dökme kütükler, soğuk işlemle son işlemden önce mikro yapılarını ve boyutlarını iyileştirmek için -sıcak haddeleme, sıcak dövme veya sıcak ekstrüzyon gibi- ileri işlemlere tabi tutulabilir. Bu birleşik işleme yöntemi, üretim verimliliği ile boyutsal hassasiyet arasında bir denge gerektiren bakır ürünlerine son derece uyarlanabilir.
Saf Bakır Damgalama ve Hassas Şekillendirme Prosesleri
Elektrik ve elektronik endüstrilerinde, saf bakır levhaların genellikle delikler, kıvrımlar, basamaklar, çıkıntılar veya lokal temas yapıları içeren parçalara daha fazla işlenmesi gerekir. Bu gibi durumlarda damgalama işlemi, karmaşık üç- boyutlu plastik şekillendirmeyi kapsayacak şekilde basit malzeme ayırmanın ötesine geçer.
Özel bakır damgalama, malzeme durumu, ürün yapısı, kalıp ömrü ve üretim hacmini kapsayan tasarım hususlarını gerektirir. Sürekli işlemlerde üretilen hassas bakır parçalar için besleme, delme, biçimlendirme ve kesme gibi işlemler, tek bir kalıp sistemi içinde birden fazla işlemin sırayla yürütülmesini sağlayacak şekilde stratejik olarak planlanmalıdır.
Bakır levha damgalama, bakır levha ve şerit ürünlerinin seri üretimi için uygundur. İnce malzemelerle çalışırken besleme stabilitesine, malzemenin bükülmesine ve kesme sırasındaki deformasyona özellikle dikkat edilmelidir; daha kalın saf bakır levhalar için damgalama kuvveti ve kalıp boşluğu, malzeme sertliğine ve ürün yapısına göre ayarlanmalıdır.
Elektrik sektöründe damgalanmış bakır parçaların genellikle elektriksel iletkenlik, boyutsal hassasiyet ve montaj stabilitesi gereksinimlerini aynı anda karşılaması gerekir. Sonuç olarak, ürün tasarımı yalnızca dış boyutlara odaklanamaz; aynı zamanda temas alanı düzlüğü, bağlantı deliği konumu, bükülme açıları ve yüzey durumunu da hesaba katmalıdır.
Yüksek elektrik iletkenliği gerektiren bağlantı yapıları için, damgalanmış bakır parçalar, eksiksiz elektrik bağlantı düzenekleri oluşturmak üzere -bükme, perçinleme, kaynaklama veya yüzey işleme gibi- başka işlemlere tabi tutulabilir.
Soğuk İşleme Sırasında İş Sertleştirme ve Tavlama Kontrolü
Saf bakır mükemmel plastisiteye sahip olmasına rağmen sürekli soğuk işlem, iç dislokasyon yoğunluğunu arttırır, plastisiteyi azaltırken sertliği ve mukavemeti kademeli olarak artırır. Kümülatif deformasyon belirli bir eşiğe ulaştığında, daha fazla ağır deformasyon işlemi çatlama, kenar hasarı veya boyutsal stabilitenin bozulması gibi sorunlara yol açabilir.
Bu nedenle, sürekli soğuk çekme, soğuk haddeleme veya çok-aşamalı damgalama sırasında, malzemenin durumuna ve kümülatif deformasyonun boyutuna bağlı olarak ara tavlama adımları planlanabilir. Tavlama, geri kazanım ve yeniden kristalleşme yoluyla iş sertleşmesini azaltır, malzemeye bir miktar plastiklik kazandırır ve sonraki işlemler için stabil bir koşul sağlar. Hassas bakır şeritler, plakalar ve karmaşık damgalı parçalar için tavlama parametrelerinin gerekli nihai mekanik özelliklerle uyumlu olması gerekir.
Aşırı tavlama malzemeyi çok yumuşak hale getirebilirken, yetersiz tavlama daha sonraki şekillendirme işlemlerini kısıtlayabilir. Bu nedenle, fiili üretim, malzeme kalitesini, kalınlığını, deformasyon derecesini ve son kıvamını hesaba katan proses doğrulamasını gerektirir.
Saf Bakır İşlemesinde Yüzey Kalite Kontrolü
Saf bakır yüzey koşullarına karşı oldukça hassastır ve işleme sırasında kalıp durumu, yağlama, oksidasyon ve işleme yöntemleri gibi faktörlerden kolaylıkla etkilenir. Özellikle soğuk işlem sırasında kalıp yüzeyinin pürüzlülüğü ve yağlama, bakırın yüzey kalitesini doğrudan etkiler.
Soğuk çalışma, malzeme ile kalıp arasındaki sürtünmeyi en aza indirmek ve böylece çizilme, kalıp yapışması ve lokal deformasyon gibi sorunları azaltmak için tipik olarak bakıra özel yağlama yöntemleri gerektirir. Damgalama operasyonlarında, kalıp boşluğundaki değişikliklerden kaynaklanan çapak oluşumunun artmasını önlemek için zımbaların, kalıpların ve kılavuz bileşenlerin aşınma durumu düzenli olarak izlenmelidir.
Sıcak çalışma sırasında oksidasyonun kontrol edilmesi kritik öneme sahiptir. Saf bakır, yüksek sıcaklıklarda kolaylıkla bir oksit tabakası oluşturur; bu nedenle ısıtma sıcaklığı, süresi ve fırın atmosferi dikkatle yönetilmelidir. Yüksek yüzey kalitesi ve elektrik iletkenliği gerektiren ürünler için aşırı oksidasyonun-ve sonraki yüzey temizliğiyle ilişkili boyut kaybının- en aza indirilmesi pratik öneme sahiptir.
İşleme Yöntemleri için Seçim Mantığı
Saf bakır için soğuk işlemenin sıcak işleme (veya tam tersi) göre mutlak bir üstünlüğü yoktur; Seçim öncelikle ürün boyutlarına, malzemenin kıvamına, deformasyon derecesine, hassasiyet gerekliliklerine ve üretim hacmine bağlıdır.
İnce levhalar, şeritler, hassas borular ve küçük konektörler için soğuk işleme genellikle üstün boyutsal kontrol ve yüzey kalitesi sunarken aynı zamanda iş sertleştirmesi yoluyla mukavemet artışı da sağlar. Bunun tersine, büyük plakalar, kalın-duvarlı borular, geniş-kesitli profiller ve önemli deformasyon gerektiren ürünler için sıcak işlem, deformasyon direncini azaltır ve işleme verimliliğini artırır.
Pratikte sıcak ve soğuk çalışma sıklıkla birleştirilir. Örneğin,-önemli deformasyon içeren- ilk parçalama, sıcak haddeleme, sıcak ekstrüzyon veya sıcak dövme yoluyla gerçekleştirilebilir, ardından nihai boyutlara ulaşmak için soğuk haddeleme, soğuk çekme, damgalama veya bitirme işlemleri yapılabilir. Elektrik konnektörleri için, düzeltme, çapak alma, temizleme, yüzey işleme ve boyutsal inceleme gibi ek sonradan şekillendirme adımları da dahil edilebilir.
Bakır Damgalama Konnektörlerinin Uygulama Özellikleri
Elektrikli ekipmanların, yeni enerji araçlarının, enerji depolama sistemlerinin ve endüstriyel otomasyon ekipmanlarının gelişmesiyle birlikte işlenmiş bakır ürünleri, basit-malzeme parçalarından hassas elektrik bağlantı düzeneklerine giderek daha fazla evriliyor.
Damgalama, bükme, perçinleme veya kaynaklama gibi işlemlerle bakır malzemeler, belirli iletken yollar ve mekanik bağlantı işlevleri sağlayan bileşenlere dönüştürülebilir.
Bakır damgalama parçaları genellikle elektrik bağlantı yapılarında bulunur; tasarımları, malzeme kalınlığının, akım-taşıma kapasitesinin, mekanik mukavemetin ve montaj yöntemlerinin eşzamanlı olarak değerlendirilmesini gerektirir. Çoklu bükme gerektiren ürünler için kalıp tasarımında malzemenin geri esnemesi ve sürekli şekillendirme işlemleri sırasında boyutsal hataların birikmesi de hesaba katılmalıdır.
Bakır şerit ürünleri söz konusu olduğunda, zımbalanmış delikler, kesikler, bükümler ve lokalize şekillendirilmiş bölümler gibi özelliklerin oluşturulmasına olanak tanıyan aşamalı kalıplar kullanılarak yüksek-hızlı işleme gerçekleştirilebilir. Seri- üretilen elektrikli parçalar için bu yöntem, manuel emeği azaltır ve boyut tutarlılığını artırır.
Bazı karmaşık elektrik konnektörleri, damgalanmış parçayı kuruluma hazır, tamamen işlevsel bir düzeneğe dönüştürmek için damgalamanın -kaynak, perçinleme veya yüzey işleme gibi- sonraki işlemlerle birleştirilmesiyle üretilir.

Bakır İşlemede Malzeme Seçimi ve Proses Eşleştirme
Farklı bakır dereceleri kimyasal bileşime, oksijen içeriğine, mekanik özelliklere ve işlenebilirliğe göre değişir; bu nedenle işleme parametreleri genel olarak standartlaştırılamaz. Malzeme tedariki sırasında, amaçlanan son kullanıma göre uygun işleme durumunu seçerken kaliteyi, temperi (sertlik durumu), kalınlığı veya çapı ve ilgili malzeme standartlarını doğrulamak önemlidir-.
Karmaşık plastik deformasyon gerektiren ürünlerde, malzemenin uzama ve işlenerek sertleşme- özellikleri önemli hususlardır; elektrik konnektörleri için hem elektriksel hem de termal iletkenlik kritik öneme sahiptir. Ürün daha sonra kaynak, kaplama veya ısıl işlem gerektiriyorsa malzeme seçiminde bu süreçlerin nihai performans üzerindeki etkisi de hesaba katılmalıdır.
Seri-üretilmiş özel bakır parçalar için,-ister OEM-özelleştirilmiş damgalı bileşenler için-süreç planlaması, üretim yöntemini yalnızca tek bir parçanın 2D boyutlarına dayalı olarak belirlemek yerine, ürün çizimlerini, malzeme özelliklerini, kalıp yapısını, üretim döngü sürelerini ve denetim protokollerini dikkate alan bütünsel bir yaklaşım gerektirir.

Hassas Bakır Bağlantı Yapılarının Kompozit İşlenmesi
Gerçek endüstriyel üretimde, bakır parçalar genellikle damgalama, bükme ve birleştirme gibi birden fazla işlem adımının eşzamanlı olarak yürütülmesini gerektirir. Bu ürün kategorisi için, bakır damgalama ve bükme bileşenleri, aşamalı şekillendirme veya çok-istasyonlu işleme yoluyla karmaşık uzaysal geometriler elde edebilir.
Diğer iletken parçalarla entegrasyon gerektiren ürünler için bakır damgalama ve bağlantı işleminde, bağlantı bölgesindeki boyutsal stabilite, temas basıncı ve sonraki kaynak veya perçinleme gereksinimleri dikkate alınmalıdır. Özellikle elektrik bağlantı bileşenlerinde, yerel deformasyon nihai temas kalitesini doğrudan etkileyebilir; bu nedenle kalıp tasarımı aşamasında yapısal dengeleme ve proses doğrulaması önemlidir.
Bazı ürünler, kesişen veya düzensiz şekilli bağlantı yapılarının oluşturulmasını gerektirir-çapraz-şekilli bakır damgalamalar-gibi, burada üretim zorlukları genellikle mekansal bükme, yerel şekillendirme ve birden fazla eksen boyunca boyutsal tutarlılığın korunması üzerinde yoğunlaşır.
Saf Bakır Elektrik Kontakları için Üretim Gereksinimleri
Anahtarlar, röleler, kontaktörler ve diğer elektrikli ekipmanlarda saf bakır damgalı parçalar iletim, ara bağlantı ve yapısal destek gibi işlevlere hizmet eder. Elastik temas yapıları için malzemenin mükemmel elektriksel iletkenliği korurken uygun mekanik esnekliğe ve boyutsal stabiliteye sahip olması gerekir.
Örneğin üretim yaparkenelektrik anahtarları için bakır damgalı yaylı kontaklar, kritik kontrol noktaları arasında bükülme yarıçapı, şekillendirme açısı ve elastik bölgenin geri yaylanması-ve ayrıca damgalama işlemi sırasında çatlamanın veya önemli kenar çapaklarının önlenmesi yer alır.
Bakır çubuklardan veya daha kalın bakır stoktan imal edilen bağlantı yapıları için, özel damgalanmış ve bükülmüş bakır çubuk bileşenlerinin üretimi tipik olarak damgalama, lokalize baskı ve bükme işlemlerinin bir kombinasyonunu içerir. Ürünün nihai boyutları yalnızca kalıbın hassasiyetinden değil, aynı zamanda malzemenin durumu ve işlem sırasından da etkilenir.
Bazı elektrik bağlantı ürünleri, gümüş kontaklar gibi malzemeleri içeren kompozit yapılar gerektirir; bu gibi durumlarda gümüş kontak entegrasyonuyla birleştirilmiş bakır damgalamayı içeren işlemler kullanılabilir.
bize Ulaşın