


Alüminyum prizmatik kasanın deformasyon mekanizması ve sistematik önleme stratejisi
Apr 21, 2026
Alüminyum prizmatik kasanın deformasyonunun arka planı ve temel nedenleri
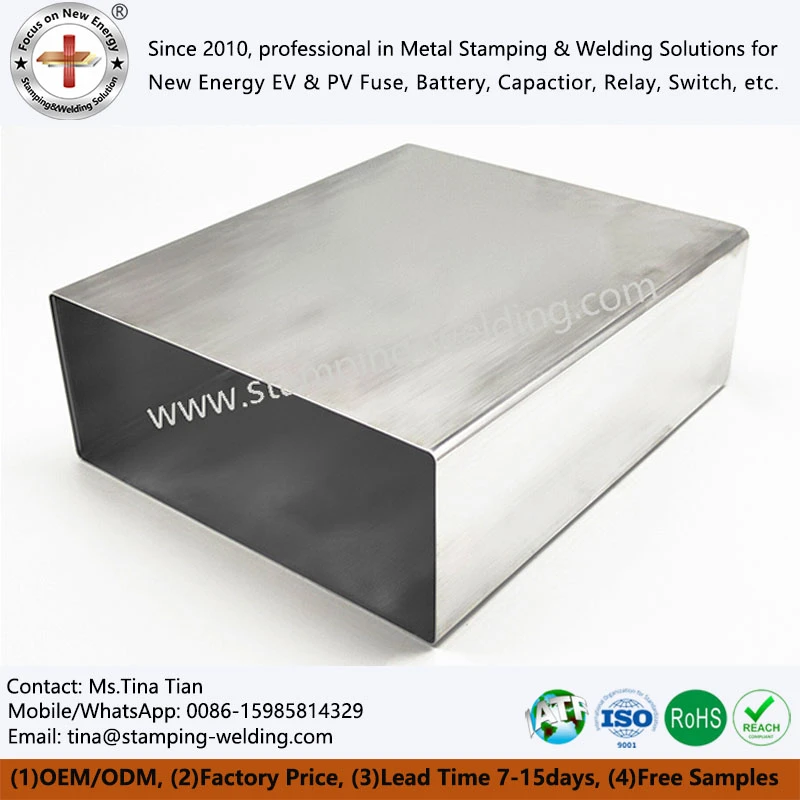
Otomotiv aküsü alüminyum kasaları, yapısal kuralları ve yüksek enerji yoğunluğu nedeniyle yeni enerji araçları gibi alanlarda yaygın olarak kullanılmaktadır. Ancak anizotropik yapısal özellikleri nedeniyle, üretim sürecinde uzunluk ve genişlik yönündeki eşit olmayan kuvvetler, eşitsizlik gibi deformasyon sorunlarına kolaylıkla yol açabilmektedir ve bu da pilin güvenliğini ve servis ömrünü etkilemektedir. Deformasyon sorunlarının ortaya çıkması, malzeme özellikleri, üretim süreçleri ve güç pil ünitelerinin iç çevre kontrolü gibi birçok hususla yakından ilgilidir.
Malzeme ve yapısal boyutlar açısından bakıldığında, yeni enerji taşıyıcı malzemeler için Alüminyum kasanın seçimi ve mukavemet tasarımı temel faktörlerdir. Yetersiz çekme mukavemetine sahip malzemeler (3003 alüminyum alaşımı gibi) veya 0,6 mm'den daha az kalınlığa sahip Lityum pil alüminyum kasalar kullanılırsa, iç basınç ve termal gerilim altında deformasyona eğilimlidirler. Aynı zamanda, kaynak alanının yapısal özellikleri de göz ardı edilemez: kaynak işlemi sırasında oluşan ısıdan etkilenen bölge, kafesin yeniden düzenlenmesi nedeniyle yerel mukavemeti %20 ila %30 oranında azaltacak ve sonraki gerilim sırasında deformasyona yatkın bir gerilim yoğunlaşma alanı haline gelecektir.
Kaynak işlemi ve anormal iç basınç nedeniyle deformasyonun indüksiyon mekanizması
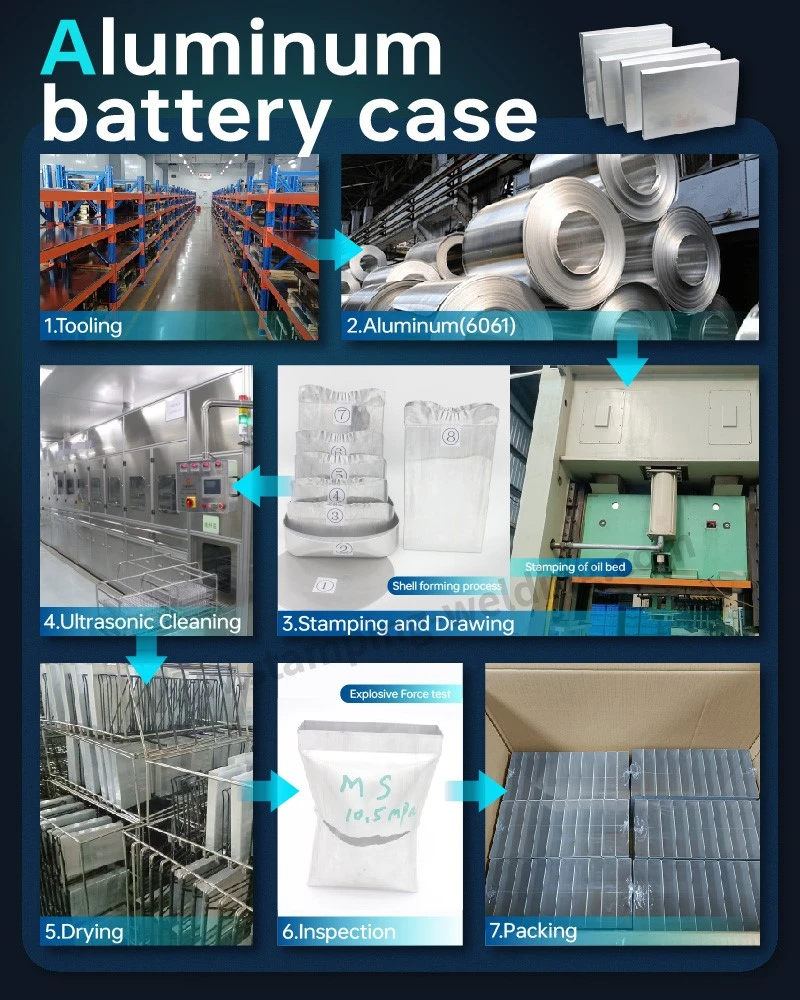
Kaynak işleminin rasyonelliği, Alüminyum prizmatik kasanın yapısal stabilitesi üzerinde belirleyici bir etkiye sahiptir. Ana yöntem olarak lazer kaynak, eğer ısı girişi düzgün bir şekilde kontrol edilmezse (örneğin, 300 W'ı aşan güç veya 30 mm/s'nin altındaki kaynak hızı), yerel sıcaklıkların alüminyumun erime noktasını (660 derece) çok aşmasına, erimiş havuzun çok derin olmasına ve soğutma büzülme geriliminin keskin bir şekilde artmasına neden olabilir; Sürekli halka kaynağında gerilim giderme çentiklerinin bulunmaması ve kaynak dikişi genişliğinin 0,8 mm'den az olması gibi uygun olmayan kaynak dikişi tasarımı, kaynağın yük-taşıma kapasitesini azaltabilir ve deformasyon riskini daha da artırabilir.
Pilin anormal iç basıncı, deformasyonun bir başka temel termodinamik nedenidir. Sıcaklık 45 dereceyi aştığında elektrolit ayrışması ve SEI filminde anormal hasar gibi yan reaksiyonlar gaz üretimini hızlandıracaktır. İç basınç 10 kPa'yı aştığında Prizmatik hücre kasalarının deformasyonunu zorlayacaktır. Aynı zamanda, tam şarjlı durumda negatif elektrot genleşme oranı %20 ila %30'a ulaşabilir. Pil hücresi ile kabuğun iç duvarı arasındaki boşluk 1,0 mm'yi aşarsa (endüstri standardı boşluk 0,3 ila 0,8 mm'dir), genleşme kuvveti kabuk tarafından etkili bir şekilde sınırlandırılamaz ve dikey yönde daha yüksek serbestlik derecelerine dönerek kapak plakasının veya yan duvarın deformasyonuna neden olur.
Ayrıca üretim süreci sırasındaki süreç kontrol sapmaları da deformasyon sorunlarına neden olabilir veya bunları şiddetlendirebilir: montaj sırasında kapak plakası ile Yeni enerji alüminyum akü kutuları arasındaki boşluk 0,2 mm'yi aştığında kaynak termal gerilimi, boşluk yer değiştirme etkisi ile üst üste gelerek doğrudan deformasyona neden olacaktır; Sızdırmazlık aşamasında vakum derecesi çok düşük olduğunda (-90 kPa'nın altında), dış atmosferik basınç kabuğun zayıf kısımlarına etki ederek pasif sıkıştırma deformasyonuna neden olur.
Deformasyonun önlenmesi ve kontrolünün temel stratejisi: malzeme ve yapı optimizasyonu
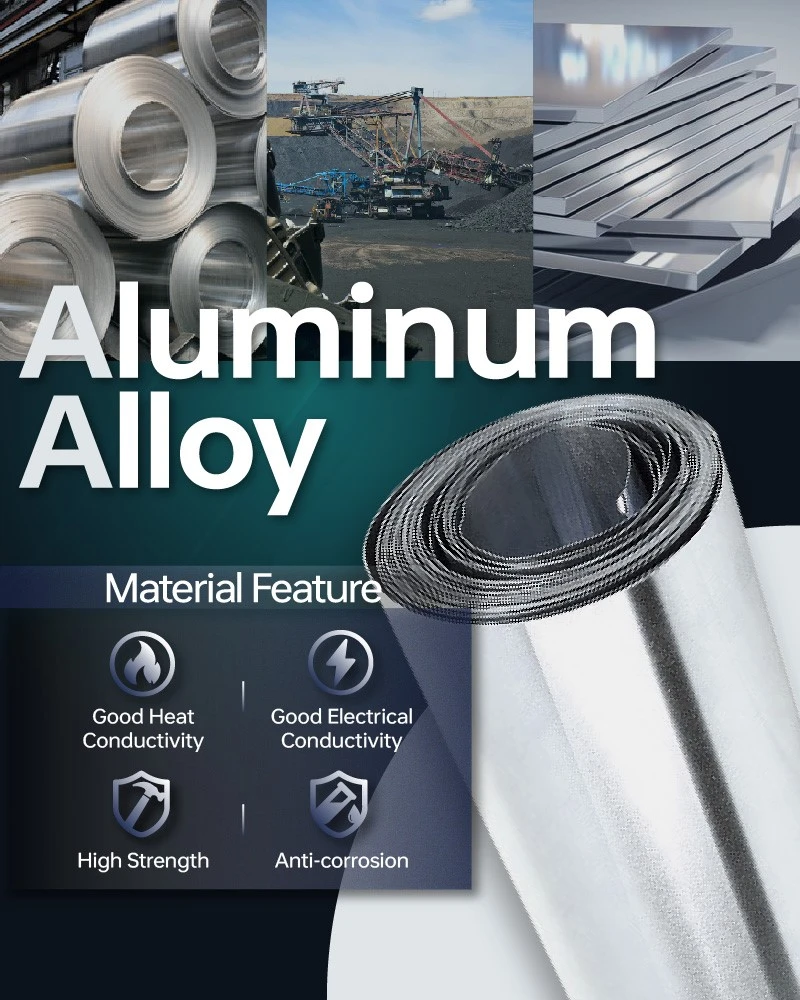
Yukarıdaki deformasyon mekanizmasına dayanarak malzeme optimizasyonu, proses iyileştirme, iç basınç kontrolü ve proses güçlendirme gibi yönlerden bir önleme ve kontrol sistemi oluşturulabilir. Malzeme ve yapısal optimizasyon açısından temel fikir, Alüminyum akü muhafazasının yük-taşıma kapasitesini geliştirmektir; bu, daha yüksek çekme mukavemetine sahip 5052 alüminyum alaşımı kullanılarak, üst kapak alanına 0,5 ila 1,0 mm yüksekliğinde takviye kaburgaları eklenerek ve kabuk kalınlığının 0,8 ila 1,0 mm'ye arttırılmasıyla elde edilebilir.
Aynı zamanda, tek nokta ısı girdisini azaltmak ve kaynak alanının stabilitesini arttırmak için lazer kaynağı ve ultrasonik kaynağı birleştiren bir kompozit kaynak yapısı benimsenmiştir. Şarj edilebilir alüminyum kabuğun kaynak prosesinin iyileştirilmesinin, hassas kontrole odaklanması, kademeli güç kaynağı stratejisini benimsemesi (başlangıç bölümü 200 W/30 mm/s, orta bölüm 250 W/25 mm/s ve bitiş bölümü 180 W'nin parametre kombinasyonu gibi) ve ısıdan etkilenen bölgenin derinliğini 0,5 mm dahilinde kontrol etmesi gerekir; Aynı zamanda, sürekli kaynak dikişi, ayrılmış 2 mm'lik bir gerilim giderme bölgesi ile bölümlü kaynak moduna (bölüm başına 5 ila 8 mm) değiştirilecek ve kaynak taşıma kapasitesini artırmak için kaynak dikişi genişliği 1,2 mm'ye artırılacaktır.
Deformasyonun önlenmesi ve kontrolünün temel stratejisi: iç basınç kontrolü ve prosesin güçlendirilmesi
İç basınç kontrolünün iki açıdan başlaması gerekir: genleşme dengelemesi ve gaz üretiminin bastırılması. Lityum-iyon pil alüminyum kabuk yapısının tasarımında, kapak plakasının iç kısmına %50'yi aşan sıkıştırma oranına sahip elastik bir tampon katmanı yerleştirilebilir ve negatif elektrot genleşmesinin neden olduğu basınç etkisini azaltmak için 0,5 ila 1,0 mm genleşme alanı bırakılabilir; Kimyasal sistem optimizasyonu açısından, enjeksiyon işlemi sırasında %1 ila %2 FEC film-oluşturucu katkı maddelerinin eklenmesi, SEI filminde meydana gelen anormal hasarı etkili bir şekilde bastırabilir, gaz üretimini 0,5 ml/Ah dahilinde tam yükte kontrol edebilir ve kaynaktan gelen dahili basınç birikimini azaltabilir.
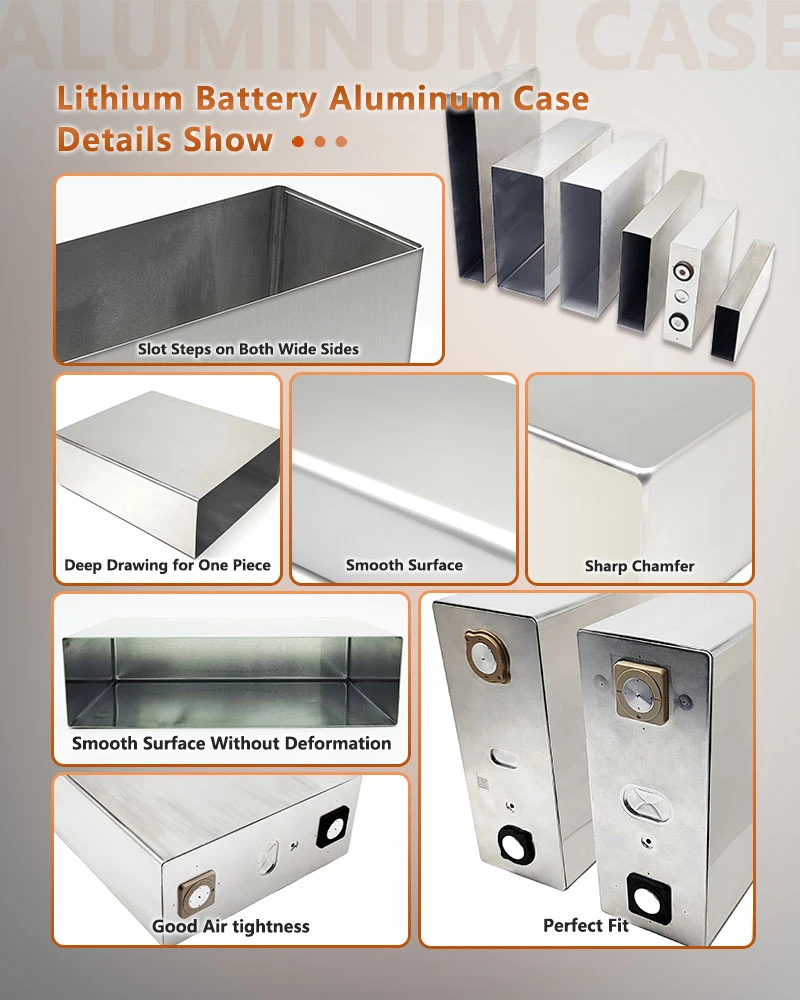
Proses kontrolünün güçlendirilmesi, konumlandırma doğruluğunu ± 0,05 mm dahilinde kontrol etmek için montaj sürecinde görsel bir konumlandırma sistemi kullanan akıllı teknolojinin tanıtımını gerektirir; Aynı zamanda, 20 ila 30 N'lik kenetleme kuvveti dalgalanmasının %5'i aşmamasını sağlamak için kaynak fikstürünü sabit kuvvetli kenetleme moduna yükseltin, böylece montaj sapmasından kaynaklanan deformasyon riski azalır. Oluşturma aşamasına, basınç 5 kPa'yı aştığında otomatik olarak alarm verecek bir basınç test istasyonu ekleyin. EV araba aküsü kabuk deformasyon oranının X-ışını tespiti ile birleştirildiğinde, deformasyon sorunlarının erken tanımlanması ve kontrol altına alınması için eşik %0,3 dahilinde kontrol edilecektir.
bize Ulaşın
İlgili teknik zorluklarla karşılaşırsanızAlüminyum prizmatik kasaÜretim sürecinde deformasyon veya süreç optimizasyonu desteğine ihtiyaç duyuyorsanız, lütfen platform aracılığıyla bizimle iletişime geçmekten çekinmeyin; size profesyonel çözümler ve teknik danışmanlık sunacağız.


